

 英语
 中文简体
 西班牙语
 越南语
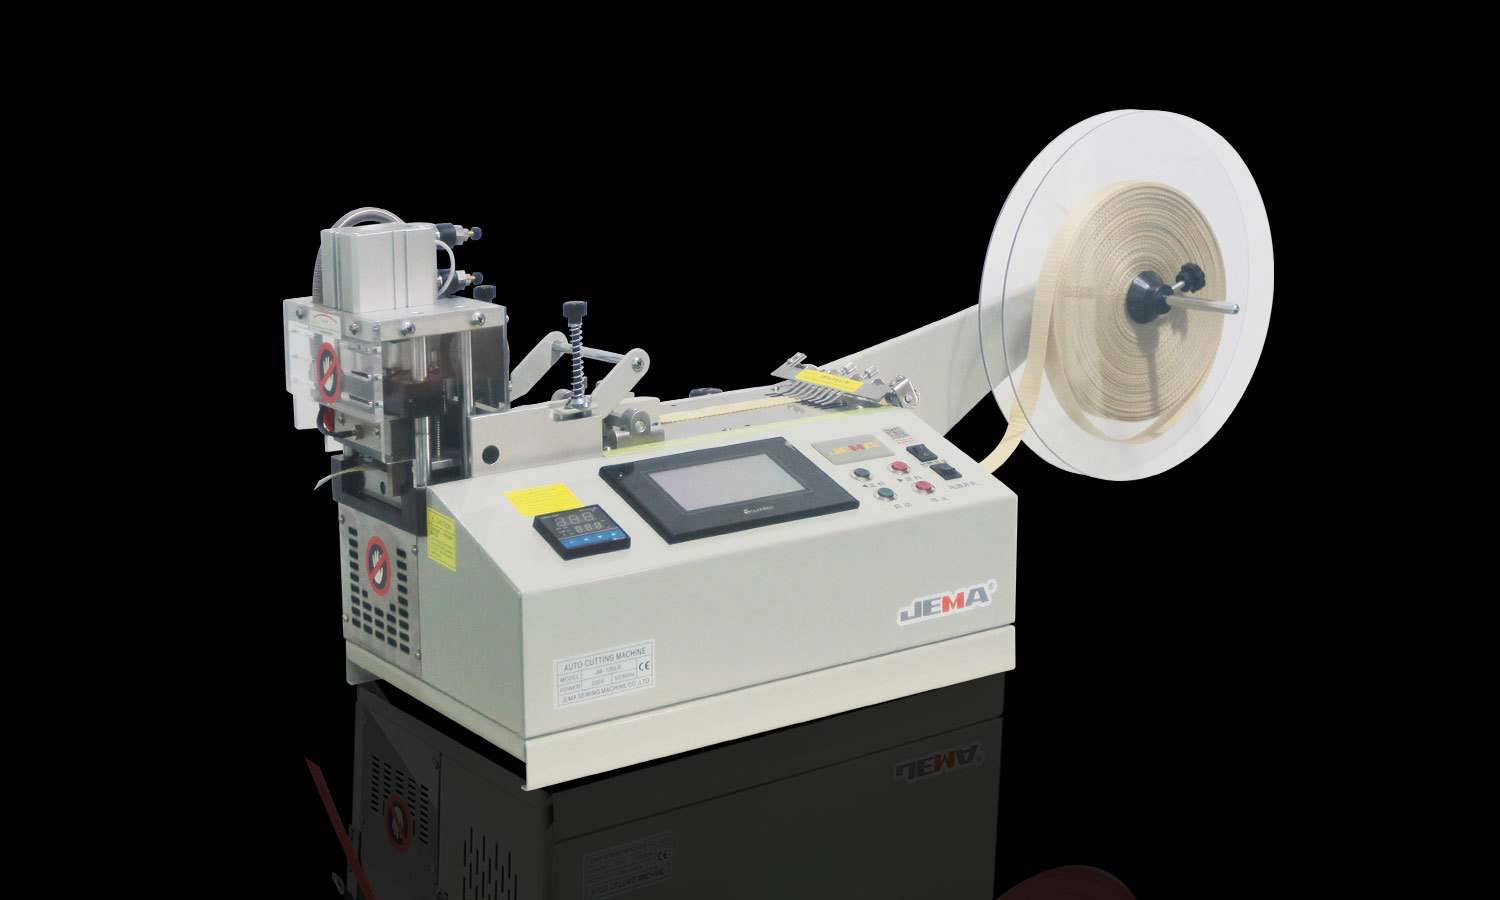
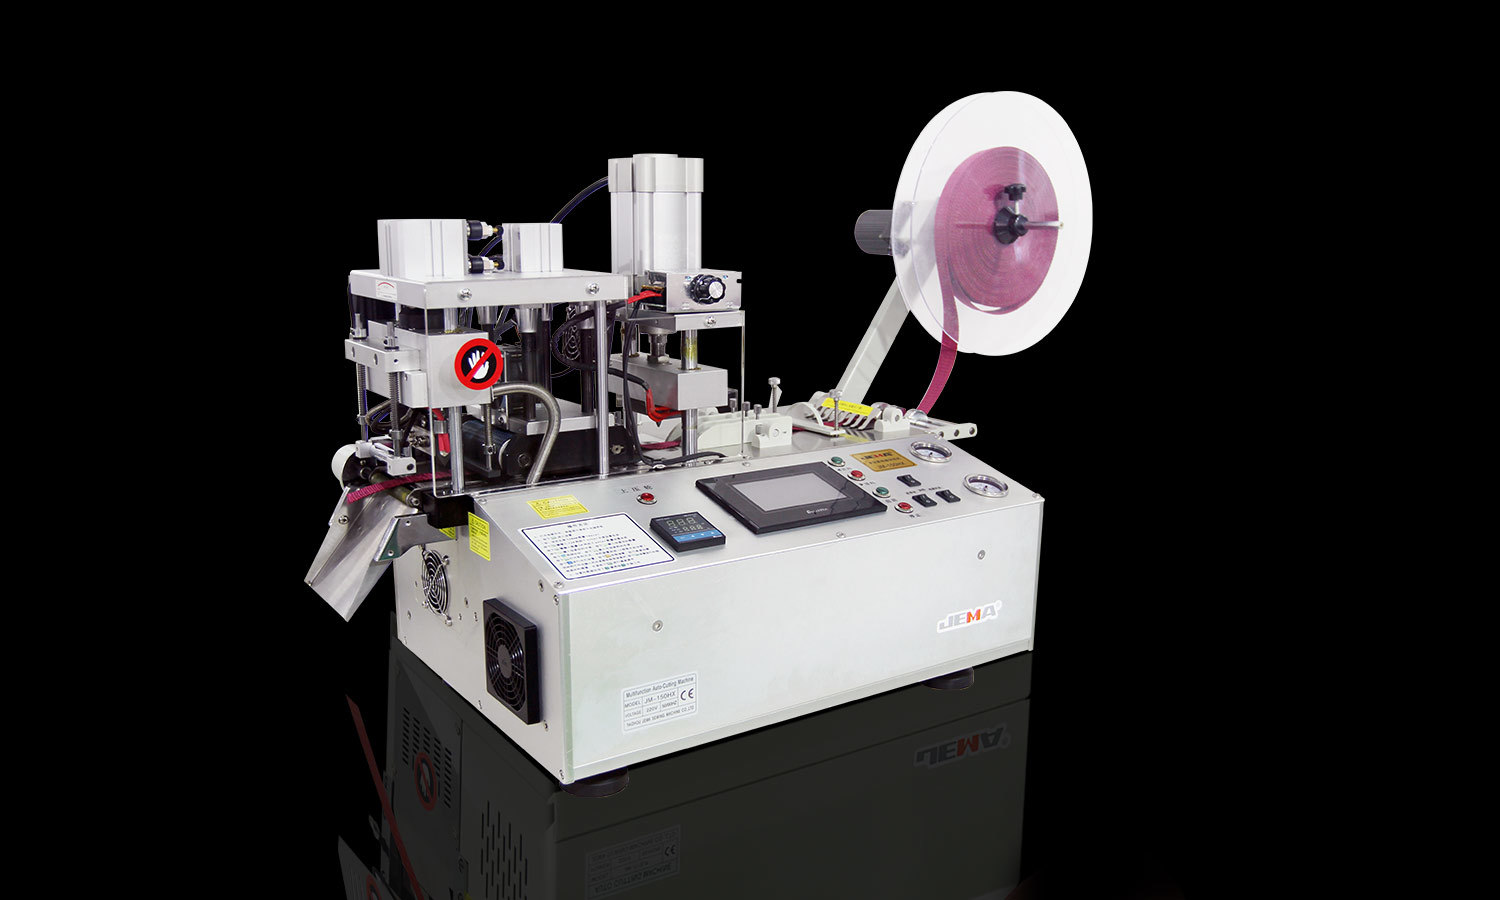
Il taglio del rotolo di nastro sembra semplice. Un rotolo largo entra nella macchina, il materiale viene tagliato in larghezze più strette e i rotoli finiti sono pronti per la fase successiva o per la spedizione. Ma la lama è solo una parte della storia. Il modo in cui il nastro viaggia attraverso la macchina è altrettanto importante.
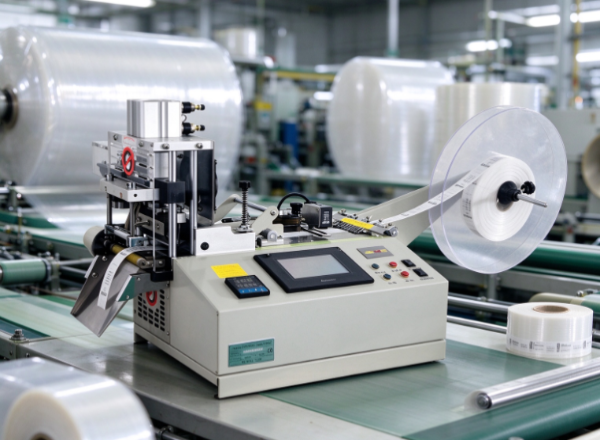
Il controllo della tensione è centrale qui. Mantiene il nastro in movimento costante mentre viene svolto, tagliato e riavvolto in rotoli più piccoli. Se si gestisce male la tensione, il nastro potrebbe allungarsi, spiegazzarsi, spostarsi o avvolgersi in modo non uniforme. Questi difetti compromettono l'aspetto dei rotoli finiti e spesso compromettono anche le prestazioni nell'uso successivo.
I nastri non reagiscono tutti allo stesso modo alla forza di trazione. Un film sottile si comporta diversamente da un prodotto adesivo spesso. I nastri a base di carta, i nastri in schiuma e altri materiali flessibili hanno ciascuno le proprie esigenze di gestione. Per un produttore, apprendere il controllo della tensione è parte della costruzione di un processo di taglio adatto al materiale di fronte.
1. Cosa significa il controllo della tensione nel taglio dei rotoli di nastro?
Il controllo della tensione significa gestire la forza di trazione sul nastro mentre scorre attraverso una macchina da taglio. Il nastro ha bisogno di una tensione sufficiente per muoversi agevolmente e rimanere in posizione. La forza non può essere così forte da allungare, deformare o danneggiare il materiale.
Il nastro di solito passa attraverso diverse fasi. Inizia con un grande rotolo di alimentazione, attraversa l'area di taglio, quindi si avvolge su anime più piccole. Ogni fase influenza il comportamento del materiale.
Se si lascia che il rotolo di alimentazione si svolga troppo liberamente, il nastro si allenta e vaga. Tirare troppo forte l'avvolgitore e il materiale si allunga o si compatta troppo. In ogni caso, compaiono difetti difficili da correggere una volta esauriti i rotoli.
Il controllo della tensione bilancia queste forze dall'inizio alla fine. A seconda della macchina, ciò potrebbe significare regolazioni meccaniche, sensori, freni o controlli automatici. La configurazione è diversa, ma lo scopo rimane lo stesso: mantenere stabile il nastro senza stressarlo.
La tensione non consiste nel rendere il nastro il più stretto possibile. Materiali diversi necessitano di condizioni diverse. Un'impostazione adatta ad un nastro potrebbe essere sbagliata per un altro, anche sulla stessa macchina.
Pertanto, prima dell'inizio di un lavoro, gli operatori dovrebbero valutare la struttura, lo spessore, la flessibilità, le proprietà adesive e l'uso previsto del nastro.
2. In che modo il controllo della tensione influisce sulla qualità del taglio?
La qualità della bobina tagliata dipende dalle condizioni della lama, dalle proprietà del materiale, dall'allineamento della macchina e dal comportamento di avvolgimento. La tensione lega insieme molti di questi, perché determina il comportamento del nastro prima, durante e dopo il taglio.
Quando il materiale scorre in modo costante attraverso l'area di taglio, il percorso di taglio rimane coerente. Quando il nastro si sposta o si allenta, il taglio risulta irregolare. I rotoli potrebbero quindi presentare bordi frastagliati o una forma sbagliata.
La tensione influisce anche sul nastro stesso. Una trazione eccessiva allunga i materiali flessibili e una tensione instabile provoca la formazione di grinze o pieghe. Tali difetti si evidenziano più chiaramente all'ispezione o quando il nastro viene applicato su una superficie.
I materiali sottili, morbidi o facilmente deformabili sono quelli più sensibili. Un piccolo cambiamento nel modo in cui viaggiano può spostarli nel punto di taglio.
Immaginate un nastro che entra nella sezione di taglio su un percorso allentato o irregolare. Le lame potrebbero essere in buona forma, ma il materiale non sarà piatto. Il taglio vaga e i rotoli finiti necessitano di ulteriori ispezioni o rilavorazioni.
Un percorso stabile non garantisce un output privo di difetti. Fornisce al sistema di taglio un punto di partenza affidabile e gli operatori possono quindi esaminare altre cause quando si presentano problemi.
3. Quali problemi possono verificarsi quando la tensione del nastro è troppo alta o troppo bassa?
Una tensione errata provoca problemi diversi a seconda del materiale e della fase di produzione. Conoscere i segnali consente agli operatori di ricercare la vera causa invece di incolpare ogni volta le lame.
Quando la tensione è troppo alta
Troppa tensione sottopone il nastro a uno stress inutile. Le pellicole flessibili si allungano e alcuni materiali si deformano durante il passaggio. Lo strato adesivo o il supporto possono reagire diversamente anche in caso di forte trazione.
L'elevata tensione durante il riavvolgimento produce rotoli troppo stretti per il loro utilizzo. A volte il rotolo si deforma o diventa difficile da svolgere. I materiali sensibili possono mostrare danni ai bordi o un cambiamento di forma dopo l'avvolgimento.
Quando la tensione è troppo bassa
Una tensione insufficiente fa sì che il nastro vaghi, si pieghi o formi sezioni allentate. Non rimarrà piatto nell'area di taglio, quindi è più difficile ottenere bordi puliti e uniformi.
La bassa tensione di avvolgimento produce rotoli sciolti. Gli strati si spostano durante la manipolazione, lo stoccaggio o il trasporto. Una volta che un cliente inizia a utilizzare il nastro, l'avvolgimento irregolare rende più difficile l'erogazione uniforme.
Quando la tensione cambia durante la produzione
La tensione fluttuante produce risultati incoerenti anche se la configurazione iniziale sembrava corretta. Un rotolo può iniziare bene e sviluppare difetti quando il rotolo di alimentazione si restringe o cambiano le condizioni di avvolgimento.
| Condizione di tensione | Possibile effetto | Cosa gli operatori potrebbero aver bisogno di ispezionare |
|---|---|---|
| Forza di trazione eccessiva | Rulli allungati, deformati o avvolti strettamente | Risposta del materiale e impostazioni di avvolgimento |
| Forza di trazione insufficiente | Pieghe, rotoli allentati o movimento del materiale | Percorso del nastro e stabilità della tensione |
| Tensione instabile | Variazione tra le sezioni di un rotolo | Comportamento di alimentazione, taglio e riavvolgimento |
Un sintomo può avere diverse cause. Un rotolo spiegazzato potrebbe essere dovuto a cambiamenti di tensione, cattivo allineamento, rulli danneggiati o maneggiamento brusco. Guarda l’intero processo piuttosto che dare per scontato un singolo colpevole.
4. Perché materiali diversi del nastro necessitano di impostazioni di tensione diverse?
I nastri variano molto nella struttura e nel comportamento. Alcuni hanno un supporto in pellicola sottile. Altri usano carta, tessuto, schiuma o qualcos'altro. Anche gli strati adesivi e gli usi finali differiscono.
Queste differenze cambiano il modo in cui un nastro gestisce la forza di trazione. La pellicola flessibile si allunga sotto forte tensione. Il nastro a base di carta si piega o si strappa se trattato in modo approssimativo. Il nastro in schiuma si comprime o cambia forma sotto pressione. I materiali dalla superficie morbida possono anche essere sensibili al contatto con i rulli e altre parti della macchina.
La stessa impostazione può fornire risultati diversi su prodotti diversi. Non dare per scontato che una configurazione che ha funzionato per un nastro verrà trasferita direttamente su un altro.
Anche la larghezza e le condizioni del rotolo di fornitura contano. Un rotolo grande si comporta diversamente da uno piccolo quando si svolge. Lo spessore, la forza del supporto, le caratteristiche adesive e le condizioni di conservazione giocano tutti un ruolo.
Un metodo pratico consiste nell'impostare le condizioni adeguate per ciascuna famiglia di materiali e confermarle durante le prove. Gli operatori controllano i bordi tagliati, la superficie, la forma del rotolo e la facilità di svolgimento prima di approvare la configurazione per la produzione regolare.
Prendi sul serio le modifiche al materiale in arrivo. Quando un nuovo lotto si comporta diversamente, controllane le condizioni e rivedi la configurazione esistente. Regolare la tensione senza conoscerne la causa può introdurre nuovi problemi.
La gestione specifica del materiale non è una complessità inutile. È il modo in cui il processo di taglio si adatta ai prodotti realizzati.
5. In che modo il controllo della tensione influenza il riavvolgimento e la forma del rotolo finito?
Il taglio non termina quando le lame dividono il nastro in strisce più strette. Il materiale deve ancora essere avvolto in rotoli stabili, facili da maneggiare e adatti all'applicazione del cliente.
La tensione di riavvolgimento decide come ogni strato si posiziona su quello sottostante. Una forza irregolare può lasciare un centro allentato, bordi frastagliati o una diversa tenuta su tutta la larghezza. Il prodotto finito appare quindi incoerente e potrebbe distendersi male.
Un tiro stretto non è automaticamente un buon tiro. La giusta condizione di avvolgimento dipende dal materiale, dalla struttura del rotolo e da come verrà utilizzato il prodotto. Una pressione eccessiva deforma i materiali sensibili, mentre una pressione troppo bassa lascia il rullo instabile.
Anche il nucleo conta. Un nucleo scadente, danneggiato o fuori posto impedisce al rotolo di rimanere centrato durante l'avvolgimento. Il controllo della tensione non può compensare completamente questo problema, quindi controlla insieme il sistema di avvolgimento e il nucleo.
L'allineamento dei bordi è un altro punto. Se il nastro entra nella zona di avvolgimento in modo non uniforme, il rotolo può ritrovarsi con bordi sporgenti o con un aspetto a gradini. Una tensione stabile mantiene il materiale sotto controllo, ma sono comunque necessari un allineamento e una guida adeguati.
Per i produttori che forniscono nastro a linee di confezionamento automatizzate o ad altre apparecchiature, la consistenza del rotolo conta ancora di più. I clienti si aspettano rotoli che si svolgano senza improvvise resistenze, spostamenti o arresti. L'avvolgimento non uniforme causa problemi di manipolazione anche quando il nastro viene tagliato alla giusta larghezza.
Quindi ispeziona più della parte esterna del rotolo finito. Controlla quanto è fermo, come sono allineati i bordi e se il nastro si svolge come previsto.
6. Un migliore controllo della tensione può aiutare a ridurre gli sprechi di materiale?
Gli scarti sono una vera preoccupazione nella conversione di nastri, perché un difetto spesso rovina il materiale circostante, non solo il punto in cui inizia. Quando la tensione diventa instabile, gli operatori potrebbero essere costretti a fermare la macchina, ispezionare il rotolo, regolare la configurazione e tagliare le sezioni danneggiate.
Queste fermate costano tempo e riducono la produzione utilizzabile di una corsa. Se un difetto viene riscontrato tardi, significa che è già stato lavorato altro materiale in cattive condizioni.
La tensione stabile riduce alcuni di questi rischi mantenendo sotto controllo il percorso del materiale. Rende i problemi più facili da individuare e aiuta gli operatori a mantenere stabili le condizioni. Ma il controllo della tensione da solo non eviterà tutti gli sprechi. A ciò si aggiungono l'usura della lama, il materiale scadente, il disallineamento e gli errori di manipolazione.
La riduzione degli sprechi inizia osservando il processo. Se i difetti continuano a presentarsi all'inizio di un'esecuzione, rivedere la configurazione iniziale. Se si sviluppano durante lo svolgimento del rotolo di fornitura, verificare se la tensione cambia in quella fase. Se i rotoli finiti si avvolgono in modo non uniforme, esaminare con maggiore attenzione la sezione di riavvolgimento.
Tenere un registro dei problemi ricorrenti aiuta a separare i difetti una tantum dai modelli che necessitano di una correzione. Il punto non è continuare a modificare la macchina senza una ragione chiara. Si tratta di scoprire dove il processo diventa instabile e affrontarne la causa.
Evitare gli sprechi riduce anche le rilavorazioni e le ispezioni ripetute. Questi vantaggi si basano su abitudini operative costanti e su una chiara comprensione di come il materiale reagisce alla macchina.
7. Cosa dovrebbero controllare gli operatori quando regolano il controllo della tensione?
La regolazione della tensione funziona meglio con una routine strutturata. Grandi modifiche apportate senza ispezione creano nuovi difetti e nascondono quello originale.
Inizia controllando il nastro e la macchina. Materiale danneggiato, rulli sporchi, parti usurate o un rullo mal posizionato possono causare problemi simili a guasti di tensione.
Rivedi anche il percorso del materiale. Il nastro dovrebbe scorrere attraverso la macchina senza inutili attriti o derive laterali. Se entra nell'area di taglio obliquamente, la modifica della tensione non risolverà il problema di fondo.
Le esecuzioni di prova sono un buon modo per testare una configurazione prima della produzione completa. Durante essi, gli operatori ispezionano i bordi tagliati, cercano eventuali pieghe o stiramenti e controllano che i rotoli finiti rimangano stabili. I risultati vengono confrontati con i requisiti di qualità concordati.
Diversi controlli supportano questo processo:
- Ispezionare il rotolo in entrata. Cerca danni visibili, bordi irregolari o qualsiasi altra cosa che potrebbe influenzare lo svolgimento.
- Controllare il percorso della macchina. Verificare che il nastro scorra attraverso i rulli corretti e l'area di taglio come previsto.
- Esaminare il risultato dell'avvolgimento. Fare attenzione agli strati sciolti, all'eccessiva tensione, al movimento dei bordi o ai cambiamenti nella forma del rotolo.
- Regola una condizione alla volta. In questo modo puoi capire se un cambiamento ha effettivamente aiutato.
- Documentare impostazioni e osservazioni adeguate. I record consentono agli operatori di ripetere una configurazione realizzabile e di tracciare le variazioni successive.
Seguire le istruzioni del produttore della macchina durante la regolazione. Il metodo corretto dipende dall'apparecchiatura e dal suo sistema di controllo. Rumori strani, pause ripetute o movimenti inaspettati devono essere indagati prima che la produzione possa proseguire.
Conta anche la formazione. Gli operatori esperti spesso percepiscono presto la tensione instabile, ma questa conoscenza dovrebbe raggiungere l'intero team. Istruzioni di lavoro chiare riducono le differenze tra i turni e rendono i controlli di qualità più coerenti.
8. Come dovrebbero i produttori valutare il controllo della tensione nella scelta a Taglierina per rotoli di nastro ?
Gli acquirenti che scelgono una taglierina per rotoli di nastro solitamente valutano la capacità di taglio, la compatibilità dei materiali e le esigenze di produzione. Il controllo della tensione merita la stessa attenzione, poiché determina il modo in cui la macchina gestisce i diversi prodotti dallo svolgimento al riavvolgimento.
Il sistema giusto dipende dai nastri che un produttore prevede di utilizzare. Un impianto che lavora principalmente con un materiale ha esigenze diverse da un convertitore che manipola film, carta, schiuma e altri prodotti adesivi. Comunicare ai fornitori i materiali previsti e i requisiti dei rotoli finiti prima di confrontare le macchine.
Chiedere come viene gestita la tensione durante lo svolgimento, il taglio e il riavvolgimento. Chiedere se le regolazioni sono manuali o automatiche, come la macchina affronta le mutevoli condizioni dei rulli e quale supporto esiste quando il processo diventa instabile.
Una dimostrazione o una prova campione mostra cose che la descrizione del prodotto non mostra. Fornisci materiali rappresentativi ed esamina i rotoli finiti per verificare la qualità dei bordi, la consistenza dell'avvolgimento e la facilità d'uso. Il test dovrebbe rispecchiare la produzione reale quanto più fedelmente possibile.
Introdurre anche la manutenzione e la formazione degli operatori. Un sistema di controllo della tensione necessita di una configurazione e di una cura adeguate per funzionare come previsto. Gli acquirenti dovrebbero sapere come ispezionare le parti rilevanti, individuare i problemi comuni e ottenere aiuto quando le modifiche non li risolvono.
Giudica l'acquisto in base all'intero processo di lavoro, non a una caratteristica. Una taglierina deve adattarsi al materiale, fornire la qualità del rotolo desiderata e adattarsi alle tue pratiche operative. Il controllo della tensione è una parte di questa valutazione, ma ha un ruolo diretto nel mantenere stabile il nastro nel suo percorso da un ampio rotolo di alimentazione a rotoli stretti finiti.


 +86-576-88177528
 +86-576-88172167

 367# Guangxing Road, Xiachen Street, distretto di Jiaojiang, città di Taizhou, Cina.

